3D print problemen oplossen: warping, stringing, verstopte nozzle en meer
Mislukte 3D print? Zo los je de 10 meest voorkomende problemen op: loslatende eerste laag, warping, stringing, verstopte nozzle, laagverschuiving en meer.
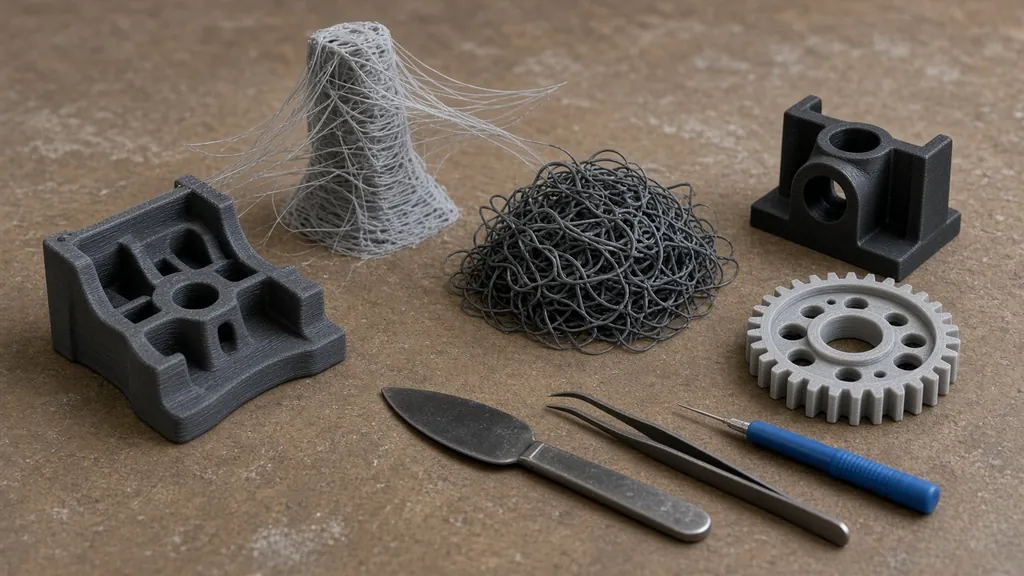
Elke 3D printer maakt weleens een mislukte print. Dat geldt voor een instapmodel net zo goed als voor een dure printer. Gelukkig hebben de meeste problemen een duidelijke oorzaak en een eenvoudige oplossing. Wie de tien meest voorkomende problemen herkent, lost negen van de tien mislukte prints zelf op.
In dit artikel bespreken we per probleem hoe je het herkent, wat de oorzaak is en wat je eraan doet. Ben je nog op zoek naar een printer die je zo min mogelijk problemen geeft? Bekijk dan onze vergelijking van de beste 3D printer, met modellen die zichzelf kalibreren.
Deze pagina bevat affiliate links naar bol. Koop je via zo'n link, dan ontvangen wij een kleine commissie, zonder extra kosten voor jou. Meer info.
Algemene aanpak: verander één ding tegelijk
Voordat we de problemen bespreken, één gouden regel: verander telkens maar één instelling. Pas je tegelijk de temperatuur, snelheid en retractie aan, dan weet je niet wat het probleem oploste. Noteer wat je verandert en print een klein testobject om het effect te zien.
1. De eerste laag hecht niet
Herkennen: de print laat los van het bed, schuift mee met de nozzle of je krijgt een kluwen filament.
Oorzaken en oplossingen - Vies printbed: vet van vingers is de nummer één oorzaak. Was een PEI-plaat met warm water en afwasmiddel of veeg hem af met isopropylalcohol. - Nozzle te hoog: de lijnen liggen rond en los op het bed. Verlaag de Z-offset in kleine stapjes. - Bedtemperatuur te laag: controleer of je het juiste filamentprofiel gebruikt. - Te snelle eerste laag: verlaag de snelheid van de eerste laag. - Klein contactoppervlak: gebruik een brim.
2. Warping: omhoog krullende hoeken
Herkennen: de hoeken van je print buigen omhoog en de onderkant is niet meer vlak.
Oorzaken en oplossingen - Krimp tijdens afkoelen: vooral ABS, ASA en in mindere mate PETG krimpen. Print deze materialen in een gesloten printer, zoals de Flashforge Adventurer 5M Pro of de Creality K2. - Tocht: zet de printer uit de buurt van ramen, deuren en ventilatoren. - Te weinig hechting: gebruik een brim en een schoon bed. - Koelventilator te hoog: verminder de koeling voor materialen als ABS.
3. Stringing: draadjes tussen onderdelen
Herkennen: dunne plastic draadjes tussen losse delen van je print, als spinnenrag.
Oorzaken en oplossingen - Vochtig filament: de belangrijkste oorzaak, vooral bij PETG en TPU. Droog het filament. Sommige systemen helpen hierbij, zoals de actieve droging in de ACE Pro van de Kobra 3 V2. - Temperatuur te hoog: verlaag de nozzletemperatuur met 5 graden per test. - Te weinig retractie: verhoog de retractieafstand of -snelheid iets.
4. Verstopte nozzle
Herkennen: er komt weinig of geen filament uit de nozzle, of je hoort de extruder klikken.
Oorzaken en oplossingen - Stof of verbrand filament: verwarm de nozzle en duw er een reinigingsnaald door. - Cold pull: verwarm de nozzle, laat hem iets afkoelen en trek het filament er krachtig uit. Zo komt vuil mee. - Nozzle te dicht bij het bed: controleer de Z-offset. - Vervangen: veel moderne printers, zoals de Flashforge Adventurer 5M-serie en de Bambu Lab A1 mini, hebben een snelwisselnozzle. Vervangen is dan vaak sneller dan schoonmaken.
5. Laagverschuiving (layer shift)
Herkennen: een deel van je print is zijwaarts verschoven, alsof de lagen een trap vormen.
Oorzaken en oplossingen - De nozzle botst tegen de print: bijvoorbeeld door omhoog krullende delen. Los eerst warping op. - Losse riemen: controleer de riemspanning. De A1 mini kan dit volgens Bambu Lab zelf controleren. - Te hoge snelheid of versnelling: verlaag ze iets. - Wiebelende ondergrond: zet de printer op een stevige tafel.
6. Onderextrusie: gaten en dunne lagen
Herkennen: gaten in de wanden, dunne lagen of een print die 'luchtig' oogt.
Oorzaken en oplossingen - Te hoge snelheid voor de hotend: de hotend kan het filament niet snel genoeg smelten. Verlaag de snelheid of verhoog de temperatuur iets. - Gedeeltelijk verstopte nozzle: zie probleem 4. - Verkeerde flow: voer een flowkalibratie uit in je slicer. - Spoel loopt stroef: controleer of de spoel vrij kan draaien en het filament niet in de knoop zit.
7. Spaghetti: de print is losgeraakt
Herkennen: in plaats van je model ligt er een kluwen filament op het bed.
Oorzaken en oplossingen - Meestal laat de print los door slechte hechting (zie probleem 1) of omdat support ontbreekt onder een overhang. - Printers met een AI-camera, zoals de Creality K2-serie, de SPARKX i7 en de Kobra 3 V2, kunnen dit herkennen en de print pauzeren. Dat bespaart filament.
8. Doorhangende overhangen
Herkennen: delen die schuin uitsteken zien er rommelig uit of hangen door.
Oorzaken en oplossingen - Geen of te weinig support: zet support aan voor overhangen van meer dan ongeveer 45 graden. - Te weinig koeling: verhoog de koeling voor PLA. - Model draaien: draai het model zo dat er minder overhangen zijn.
9. Ribbels en golfjes (ringing)
Herkennen: golvende patronen op wanden, vooral na scherpe hoeken.
Oorzaken en oplossingen - Trillingen bij hoge snelheid: voer de trillingscompensatie (input shaping) van je printer opnieuw uit. Veel printers in onze top 10 doen dit automatisch. - Wiebelende ondergrond: een zwaardere, stevigere tafel helpt. - Snelheid of versnelling verlagen: helpt als laatste redmiddel.
10. Problemen met multicolor
Herkennen: kleuren die in elkaar overlopen, filament dat niet goed wordt ingevoerd of een systeem dat vastloopt.
Oorzaken en oplossingen - Kleurvermenging: verhoog de purge-hoeveelheid, vooral bij wissels van donker naar licht. - Invoerproblemen: controleer of het uiteinde van het filament recht is afgeknipt en of de spoel vrij kan draaien. Kartonnen spoelen kunnen pluizen; gebruik eventueel een adapterring. - Verkeerd filament voor het systeem: niet elk filament werkt in elk systeem. TPU kan bijvoorbeeld niet via de ACE Pro.
Meer achtergrond lees je in multicolor 3D printer uitgelegd.
Overzicht: probleem, oorzaak en oplossing
| Probleem | Meest waarschijnlijke oorzaak | Eerste oplossing |
|---|---|---|
| Eerste laag hecht niet | Vies bed | Bed schoonmaken |
| Warping | Krimp en tocht | Gesloten printer, brim |
| Stringing | Vochtig filament | Filament drogen |
| Verstopte nozzle | Vuil of verbrand filament | Cold pull of nozzle wisselen |
| Laagverschuiving | Botsing of losse riem | Riemspanning controleren |
| Onderextrusie | Te hoge snelheid | Snelheid verlagen |
Voorkomen is beter dan genezen
De meeste problemen voorkom je met een paar gewoonten:
- Maak het printbed regelmatig schoon.
- Bewaar filament droog met droogmiddel.
- Gebruik de standaardprofielen van je slicer en kalibreer bij nieuw filament. Lees slicer software uitgelegd.
- Kijk altijd naar de eerste laag.
- Houd de firmware van je printer up-to-date.
Ben je net begonnen? Volg dan ook ons stappenplan voor je eerste 3D print.
Wanneer is het een hardwareprobleem?
Soms ligt het probleem niet aan instellingen of filament, maar aan de printer zelf. Denk aan een versleten nozzle, een beschadigde PEI-plaat, een losse kabel of een ventilator die niet meer goed draait. Signalen zijn problemen die plotseling ontstaan terwijl je niets hebt veranderd, foutmeldingen op het scherm of vreemde geluiden. Controleer dan eerst de onderdelen die het snelst slijten: nozzle, printplaat en PTFE-slangetjes. Fabrikanten zoals Flashforge, Creality, Bambu Lab en Anycubic verkopen deze onderdelen los.
Kom je er niet uit? Kijk dan in de online kennisbank van de fabrikant (zoals de Creality Wiki of de Bambu Lab Wiki) en neem bij aanhoudende problemen contact op met de verkoper. Koop je via bol, dan loopt de garantieafhandeling in eerste instantie via de verkoper op bol.
Conclusie
De meeste mislukte 3D prints hebben een eenvoudige oorzaak: een vies printbed, vochtig filament, een verkeerde nozzlehoogte of tocht. Pak problemen stap voor stap aan en verander telkens één instelling. Een moderne printer met automatische kalibratie, een snelwisselnozzle en een camera met foutdetectie voorkomt veel problemen. Welke printers dat bieden, zie je in onze vergelijking van de beste 3D printer.
Veelgestelde vragen
### Waarom mislukt mijn 3D print steeds? De meest voorkomende oorzaken zijn een vies printbed, een verkeerde Z-offset en vochtig filament. Begin daar met zoeken.
### Hoe weet ik of mijn filament vochtig is? Je hoort knappende of sissende geluiden tijdens het printen, je ziet veel draadjes en het oppervlak oogt ruw of bobbelig. Droog het filament en bewaar het afgesloten.
### Hoe vaak moet ik mijn nozzle vervangen? Dat hangt af van gebruik en materiaal. Met PLA gaat een nozzle lang mee. Abrasieve materialen zoals carbonvezel-gevuld filament slijten een messing nozzle veel sneller; gebruik daarvoor een geharde nozzle.
### Moet ik mijn printer opnieuw kalibreren na verplaatsen? Ja, dat is verstandig. Voer na het verplaatsen de automatische kalibratie opnieuw uit.
Lees ook
 Koopgids3D printer kopen: waar let je op? De complete checklistEen 3D printer kopen? Met deze checklist let je op bouwvolume, open of gesloten, multicolor, snelheid, materialen, gebruiksgemak en kosten.
 BeginnersBeste 3D printer voor beginners: zo begin je zonder frustratieWelke 3D printer is het beste voor beginners? We leggen uit welke functies echt helpen, welke printers makkelijk zijn en hoe je snel goede prints maakt.
 UitlegMulticolor 3D printer: zo werkt printen in meerdere kleurenEen multicolor 3D printer kopen? We leggen IFS, CFS, ACE Pro, AMS lite en toolchangers uit, met de voor- en nadelen, purge-afval en tips voor goede kleurenprints.